Page créée le 11/07/2025.
J’ai besoin d’au moins un fourgon métallisé à bogies type Est pour diverses compositions. Mon bon vieux fourgon HOrnby acHO est vraiment dépassé, et le modèle annoncé par R37 se fait toujours attendre.
Je me lance donc (janvier 2019) dans la construction du fourgon AMF87, référence K129. Un sujet similaire existe déjà sur le forum Loco-Revue, à propos du fourgon métallisé Sud-Est AMF87. Mais la construction n’a pas été complètement décrite. C’est le but du présent article.
J’avais d’ailleurs commencé la présente description dans ce même forum, mais j’ai arrêté pour une raison qui sera expliquée page 4.
Présentation du kit
Contenu du colis
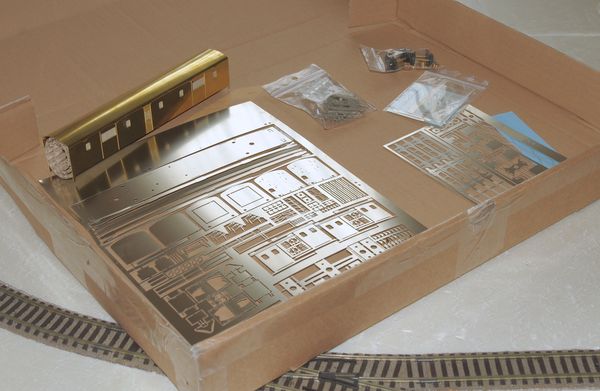
Composition
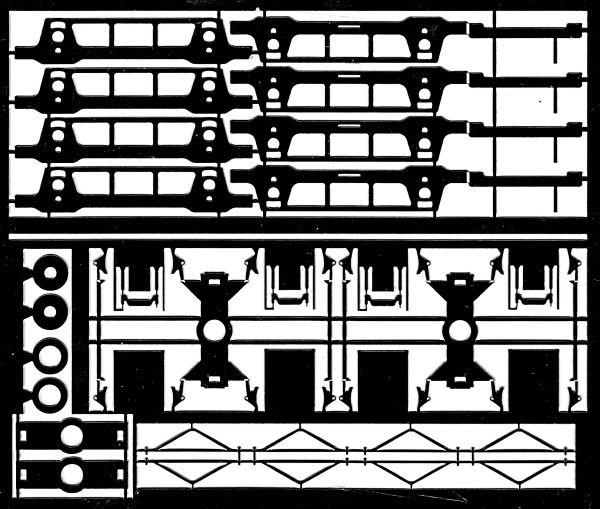
Voici des scans en basse définition des différents éléments, plaques de maillechort photogravées et autres.

Les décalcomanies sont prévues en marquage SNCF et en marquage UIC.
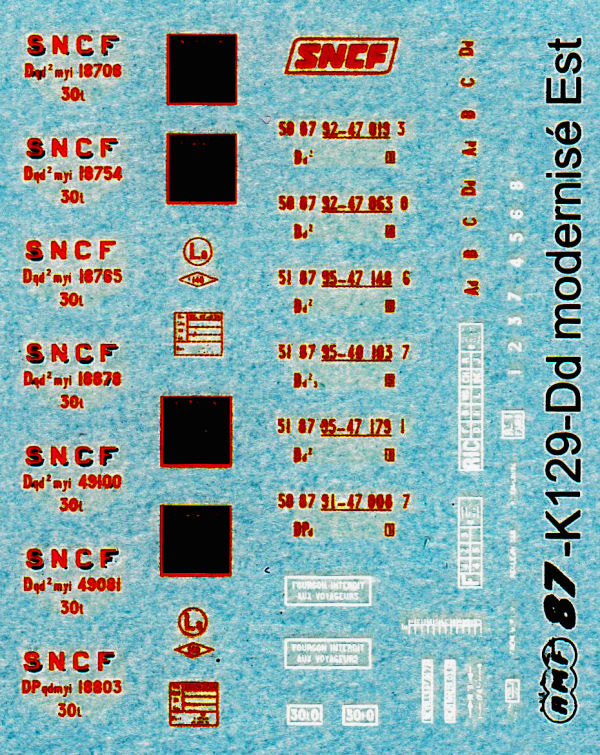
Note : je pousse à l’extrême le contraste de façon à faciliter le choix des textes, surtout blancs, qui sont pratiquement illisibles sur la feuille d’origine. C’est le cas de toutes les décalcomanies, malheureusement.
Pièces en fonderie de maillechort : suspensions, équipement de frein, aérateur de WC, tampons, soufflets ; en résine transparente pour les fanaux.
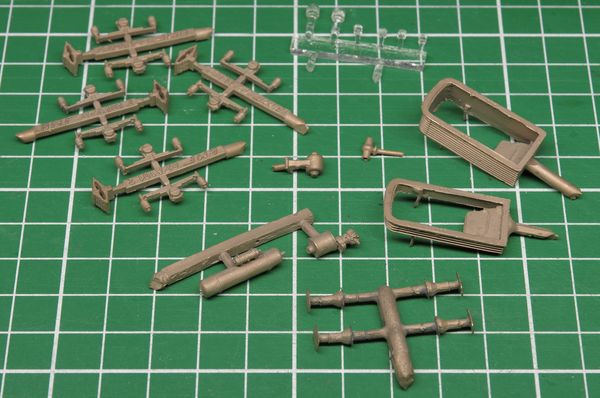
Il y a aussi la caisse, en laiton de 0,5 mm, préformée, un sachet contenant les essieux dont les rayons sont très fins, et, bien entendu, une notice.
Montage des bogies
Remarque : le montage des bogies est assez long, pour un résultat assez moyen étant donné le manque de finesse des pièces coulées comparées à celles en plastique injecté. On aura peut-être intérêt à rechercher des bogies WL provenant de voitures Est métallisées dites « Romilly » De Massini ou EPM (Roco en fait aussi pour ses Bruhat, mais d’un type différent et non conforme), ou bien des Y2 d’origine REE ou Jouef (OCEM) par exemple pour une version années 1970.
Pour commencer, voici la photo d’un bogie réel de type WL (cliché SNCF).

Équipement de frein
Je désire remplacer les barres de liaison des sabots en photodécoupe par des barres rondes. Je commence par élargir au diamètre 0,5 les trous des sabots destinés à recevoir ces barres, avec un équarrissoir.
Je coupe les barres plates, directement sur la plaque de photodécoupe, à environ 1 mm des angles, et je soude dessus une tige de maillechort ⌀ 0,5 de 20 mm.
- Pièce intacte.
- Pièce dont la partie centrale est coupée.
- Pièce avec barre ronde soudée.
De plus, je double l’épaisseur des sabots avec des pièces disponibles non pas sur la plaque des bogies, mais sur celle des détails de caisse.
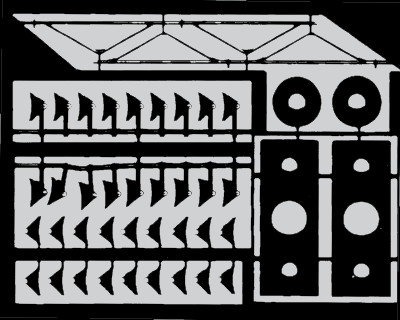
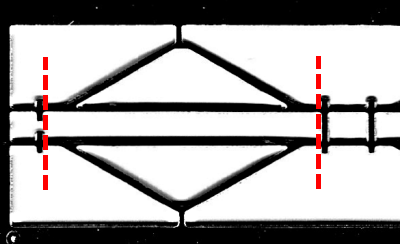
En raison de cette surépaisseur, je dois recouper les parties extérieures aux « tés », sinon les sabots seraient trop écartés.
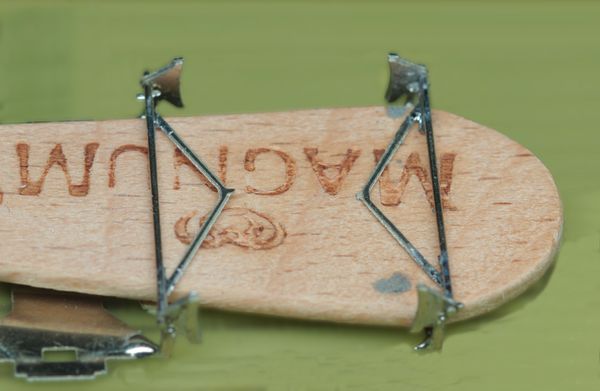
Pose des triangles : la partie principale du châssis étant posée sur le dos, je place dessus une cale d’une épaisseur totale de 2,8 mm. Je glisse la barre dans les trous des sabots ; le triangle se plaque sur la cale, bien horizontalement. Il reste à souder très légèrement au niveau des sabots avec de l’eau à souder, en évitant de dessouder les triangles.
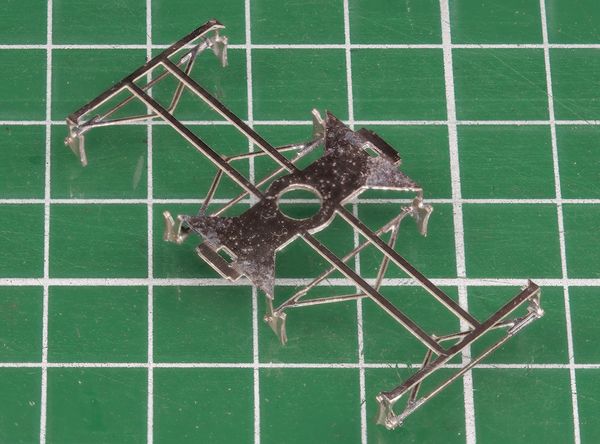
Voici l’aspect du châssis muni de son équipement de freinage, avant la pose des longerons.
Longerons
Soudage des paliers dans les trous des longerons
Cela ne pose pas de problème particulier.
Montage des décors de longerons
Les longerons sont composés de deux pièces superposées, une structure et un décor. J’étame chaque face en contact (eau à souder), puis je positionne les pièces sur un morceau d’époxy dans lequel j’ai percé deux trous ⌀ 1,5, distants de 28,8 mm (entraxe des paliers), trous dans lesquels viennent se positionner les queues des paliers montés auparavant. Les deux pièces sont ainsi parfaitement superposées et maintenues ensemble.
Le soudage est fait par l’intérieur pour ne pas abîmer le décor (rivets), sans ajout d’étain, mais avec flux. Parfois, les paliers se dessoudent. Il faut vérifier et les remettre en position le cas échéant.
Montage des longerons sur le châssis
Pour le montage des longerons sur le châssis, j’ai fabriqué un gabarit tout simple en contreplaqué, de largeur exacte entre longerons 21,6 mm, longueur environ 40 mm. Il permet de maintenir chaque pièce et d’ajuster sa position.
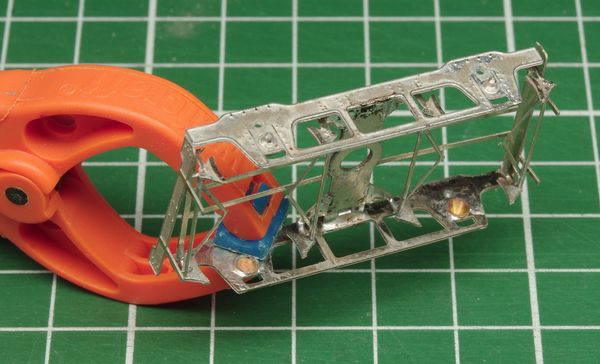
Soudage à l’étain-argent avec flux. Attention de ne pas boucher les trous rectangulaires qui recevront les ressorts à pincettes de suspension secondaire.
Résultat.
Suspension
Montage des ressorts à pincettes
Ces ressorts à pincettes sont des pièces de fonderie. Après sciage, les tenons de fixation nécessitent une rectification à la lime, ainsi que les mortaises du châssis empâtées par la soudure.
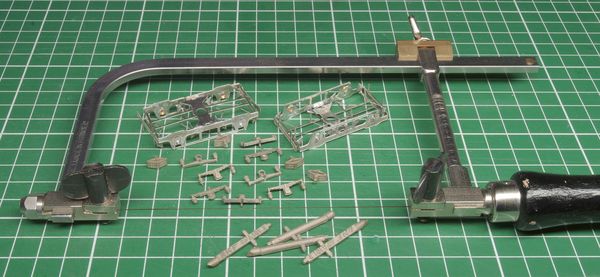
Pour le montage des ressorts, le bogie est remonté sur le gabarit précédent, mais dans l’autre sens. Les deux ressorts sont ainsi prisonniers entre le gabarit et le châssis ; leur positionnement en est grandement facilité.
Autre vue.
Soudage à l’étain-plomb avec flux.
Montage des boîtes d’essieux
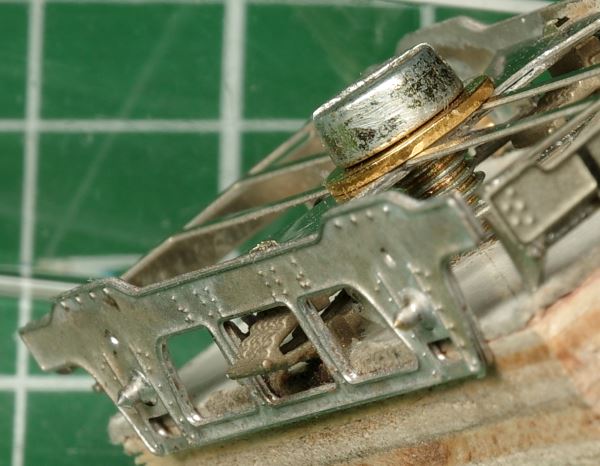
Pas de problème particulier. Il faut limer quelques imperfections de moulage, et aussi les tenons de positionnement, pour faciliter la prise de la soudure. Attention : parfois, le trou des boîtes n’est pas assez profond, ce qui empêche de les plaquer sur les longerons. Il faut alors limer la queue des paliers, excroissance inutile de toute façon.
Soudage au niveau du tenon de positionnement, les pièces étant maintenues avec des pinces à ressort. Malgré ce tenon, la boîte peut se mettre un peu de travers. À vérifier donc à chaque fois.
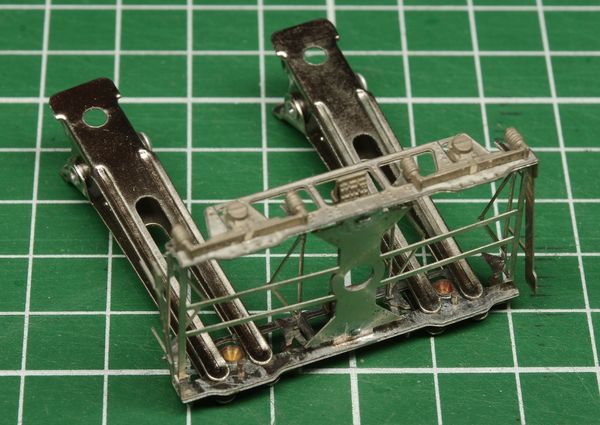
Remarque : en mettant trop de flux, j’ai soudé une pince ! Heureusement dessoudée facilement… Pour éviter cela, envelopper chaque branche de la pince d’un peu d’aluminium ménager.
Montage des « tiges de suspension »
Les pièces sont difficiles à maintenir en position. Je conseille — chose que j’aurais dû faire — de pratiquer une rainure à la scie sur le « sommier » des ressorts pour guider cette pièce, comme ceci :
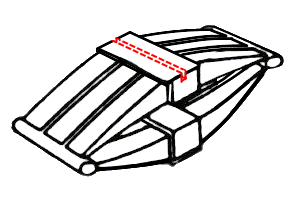
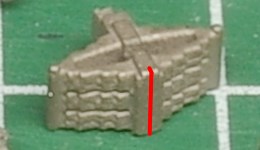
Soudage des traverses
Jusqu’à présent, sur les conseils de la notice, je n’ai pas soudé les traverses d’extrémité sur les longerons, afin de permettre le montage des essieux. Mais alors, les traverses bâillent ! Solution : souder les traverses non pas dans l’angle avec le longeron, mais sur les extrémités de châssis, au niveau des sabots de frein.
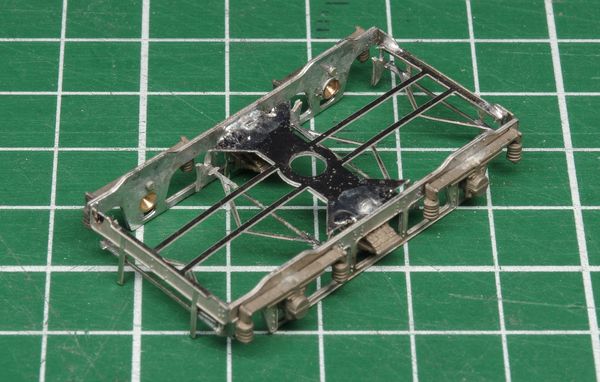
Cliquez sur la photo pour une vue rapprochée sur les soudures.
Montage du châssis
La notice nous dit « Pliez les pattes support d’attelage à 90°, trait de pliage à l’intérieur du pli. » Je ne suis pas d’accord pour faire cela en premier, car ces pattes sont très exposées et risquent de subir des détériorations pendant le soudage ou le nettoyage du châssis. Donc à faire au contraire en tout dernier. Cela ne pose aucun problème.
Personnellement, j’en ai cassé une (flèche rouge), et sa voisine n’est pas dans une forme olympique (flèche jaune).
Soudage des différentes pièces
Décors sur les âmes des longerons
Pas de problème particulier ; il faut simplement faire attention à la superposition correcte des pièces. Étamage des deux parties, maintien avec des pinces à ressort puis soudage avec du flux, mais sans apport d’étain, du centre vers les extrémités.
Âmes (parties verticales) des longerons
Pour souder les âmes sur le châssis, il faut commencer par une soudure ponctuelle vers le milieu, de façon à vérifier la perpendicularité, avant de souder le reste.
Attention : les « décors » ont tendance à se dessouder vers les extrémités.
Ailes (parties horizontales)
Pour les ailes, j’ai placé une cale comme sur cette photo.
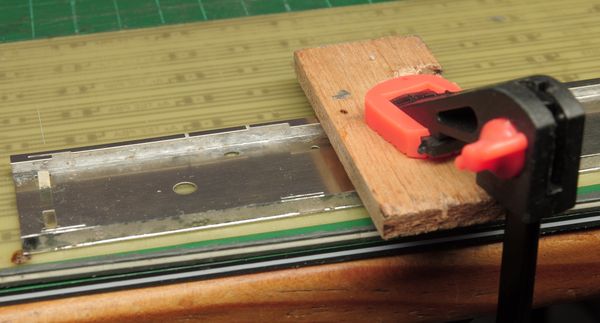
Enfin, après soudage des pivots, nettoyage à la fibre de verre et à la brossette acier.
Accessoires
Il reste à monter les accessoires sous châssis : cylindre, leviers, arceau et réservoir de frein, dynamo, coffre à batterie. Les leviers sont maintenus pour leur soudage par une cale en carton d’épaisseur adaptée. Je laisse cette cale en place le plus longtemps possible pour éviter toute détérioration.
Quelques reproches :
- le coffre à batteries est mal conçu, en 3 pièces, qui sont très difficiles à faire coïncider. Il aurait mieux valu le faire en une seule pièce, comme une boîte. C’était facile, d’autant plus que la partie supérieure, invisible, n’était pas indispensable (surlignée en rouge). À gauche, surlignées en jaune, les pièces telles qu’elles se présentent ; à droite, ma suggestion.
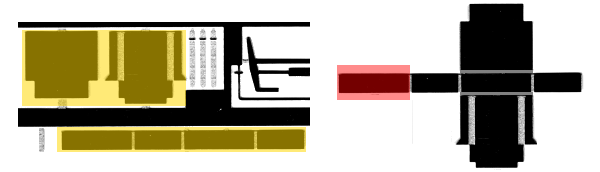
- les pièces : évacuation WC, réservoir d’air et cylindre de frein, ont des queues de fixation ⌀ 2, alors que les trous correspondants sont ⌀ 1,5. Il faut donc repercer le châssis. Enfin, mieux vaut des trous trop petits que trop grands !
- la dynamo empêche la rotation du bogie. Il faudra la fixer plus éloignée.
Coquetterie : j’ai utilisé un tube laiton ⌀ 2 pour l’évacuation des WC à la place du « rivet » fourni.
Pour imiter les barres de commande des freins, j’ai soudé deux tiges maillechort ⌀ 0,6 sur les leviers de frein. Elles sont courbées à 90° à proximité du bogie et soudées directement sous le plancher.

Montage des marchepieds
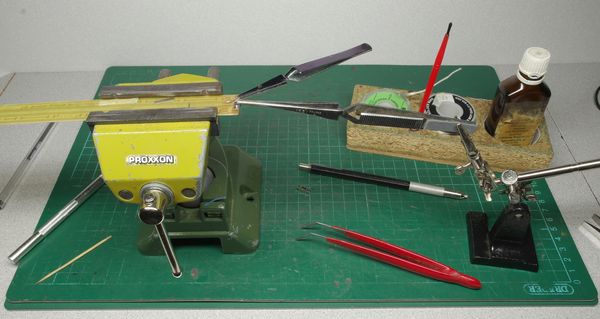
Voici une vue générale de l’installation. À gauche, l’étau tient une carte époxy qui sert de support. La marche à souder est tenue dessus avec une petite pince ; le montant est tenu par des brucelles elles-mêmes tenues dans une « troisième main » qui sert à la mettre au niveau voulu.
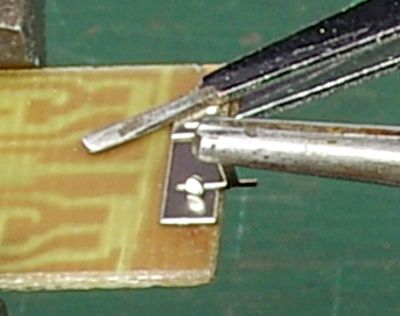
Une fois que tout est en place, je mets un peu de flux et une petite tranche d’étain (au plomb). Il n’y a plus qu’à souder. Je plaque les deux pièces avec un tout petit tournevis à lame plate jusqu’au refroidissement de la soudure.
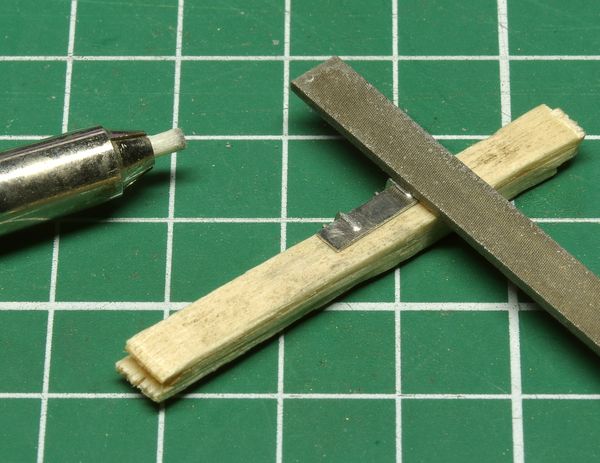
Après rinçage pour ne pas polluer les outils avec du flux (risque de rouille), j’intercale entre les marches une épaisseur suffisante de bois (3 mm pour les marchepieds latéraux) qui évite de déformer les ensembles. Grattage d’abord à la lime ou au scalpel, puis à la fibre de verre.
Voici les dix marchepieds terminés.
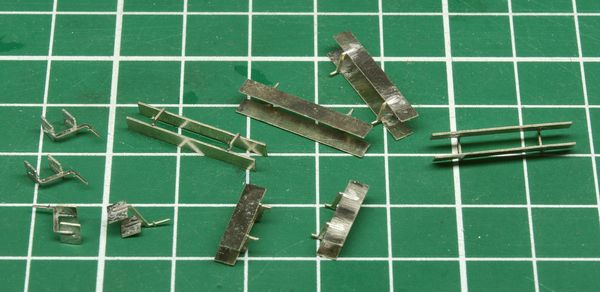
En raison du grand risque de détérioration dû aux manipulations suivantes, ils ne seront montés qu’en dernier lieu, avant peinture et décoration, contrairement à ce que dit la notice.
Assemblage châssis-bogies
Les bogies montés directement sur les pivots (avec vis cruciformes pour la facilité de pose, en remplacement des vis laiton fendues fournies), ne peuvent pas pivoter, car ils sont prisonniers entre les longerons du châssis. La hauteur du plancher au-dessus du rail est de 13,6 mm. Sa hauteur réelle, trouvée dans la fiche Loco-Revue, est de 1280 mm, soit 14,7 mm au 87e. En rehaussant de 1 mm, ce qui serait l’idéal, ça ne passe toujours pas : il faut au minimum 1,4 mm.
Je me contente provisoirement d’un empilement de deux rondelles larges ⌀ 4, ép. 0,7 qui vont être bientôt remplacées.
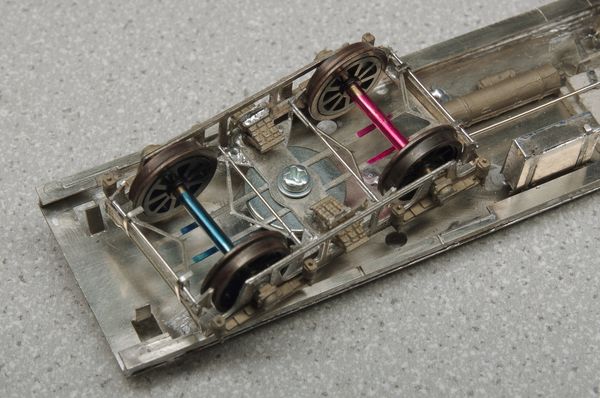
D’aucuns se demanderont peut-être pourquoi les axes d’essieux sont colorés. C’est que, pour certains, j’ai dû raccourcir légèrement les pointes pour améliorer la rotation. Je dois donc savoir quel essieu va sur quelles boîtes.
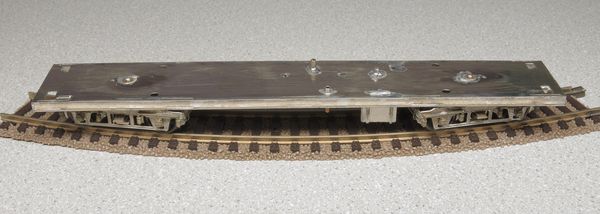
Avec les rondelles, ça passe en courbe très serrée (rayon 350 env.), du moins en palier.
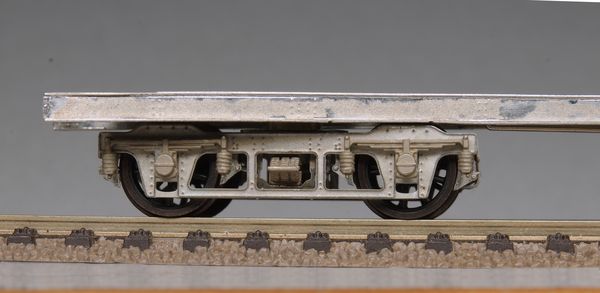
Même chose, en vue de profil. On voit que c’est au ras du châssis. Un tout petit peu plus ne sera pas de trop.
Portée en trois points
Une portée en trois points n’a pas été prévue par le fabricant. Je l’estime cependant nécessaire. Il faut au préalable décider de la distance définitive entre châssis et bogies, qui, on l’a vu, devrait être au moins de 5,4 mm (4 mm d’origine + 1,4 mm de rehausse) pour permettre l’inscription en courbe.
Portée en un point : rotule
Comme déjà fait sur des wagons Res Jouef, j’utilise une perle creuse en laiton ⌀ 5 mm coupée pour obtenir une calotte sphérique. Le diamètre intérieur de la perle est de 3 mm, que je porte à 4 mm pour qu'elle puisse s’emboîter sur l’épaulement du pivot. La hauteur de la calotte est de 2,9 mm.
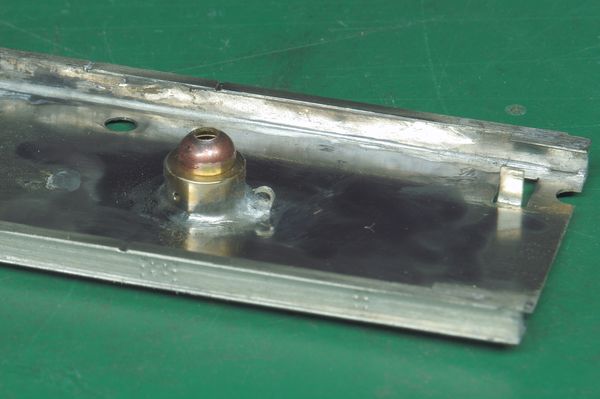
Le bogie est simplement posé sur cette rotule : il n’y a pas besoin d’une contre-rotule en creux.
Pour permettre un débattement correct et le blocage de la vis de pivot, une petite rondelle ⌀ 3 et de 0,5 d’épaisseur est intercalée entre la vis et la rotule.
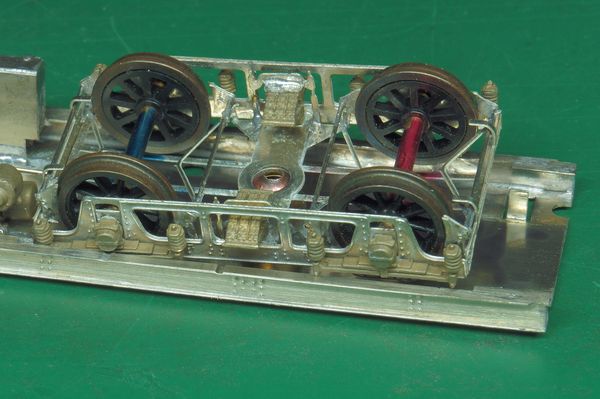
Portée en deux points
Sur le châssis de bogie, la portée est constituée de deux segments de tube laiton ⌀ 4 mm ① soudés à l’étain-bismuth. Sous le châssis du fourgon, deux cales ② sont collées au double-face mince, ce qui permettra de les échanger facilement en cas de besoin. Leur épaisseur est de 1,4 mm.
Pour assurer le centrage du bogie et le blocage de sa vis, une bague de laiton ③ de diamètre extérieur 4 mm, intérieur 2,1 mm et de hauteur 2 mm a été tournée dans un rond de laiton. Elle constitue en fait le prolongement du pivot d’origine.
Voici le profil obtenu avec cette portée en trois points. La hauteur du plancher est de 15,5 ± 0,1 mm — au lieu, je le rappelle, de 14,7 mm à l’échelle.
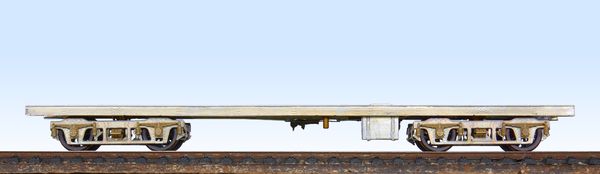
Parcourez la photo avec la souris pour en voir les détails.