Page créée le 11/07/2025.
La caisse : grosse galère !
Problème de montage !
Je positionne provisoirement les cloisons intérieures, pour voir… et je vois… qu’il y a un problème.
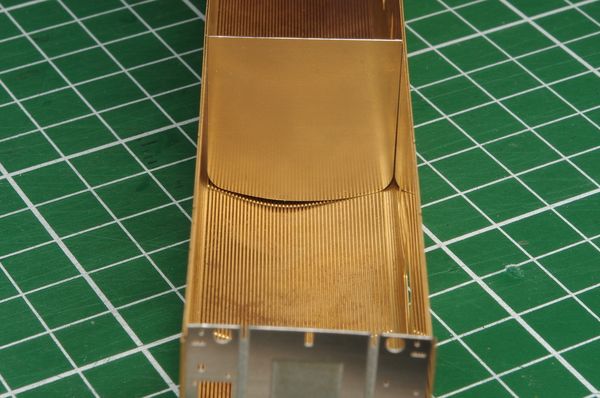
De même avec les dossiers.
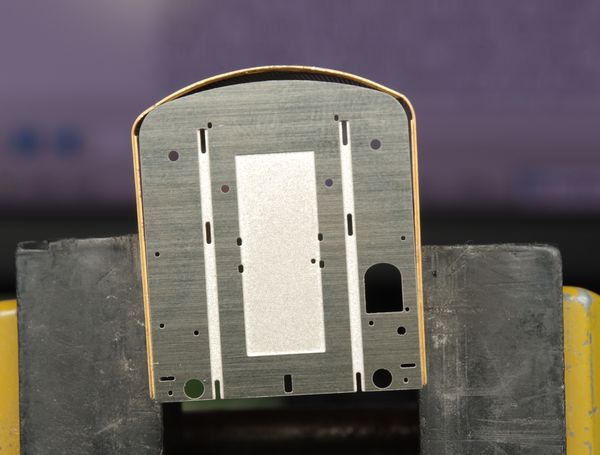
Le cintrage de la caisse a été mal fait apparemment, et il reste un jour important entre les « couples » et cette caisse. J’envoie un e-mail à AMF87, qui me répond rapidement : « Si vous suivez les conseils de la notice, la caisse va prendre son galbe d’elle-même.
Mais j’ai bien lu et suivi les conseils de la notice. Et pourtant…
Tentative de brasage
La notice dit : « Brasez les bouts en veillant au parfait centrage, pour braser correctement, pointez d’une goutte de brasure au centre de l’assemblage, si l’ensemble est correct, plaquez le bout dans les coins de caisse et pointez à nouveau d’une goutte de brasure. »
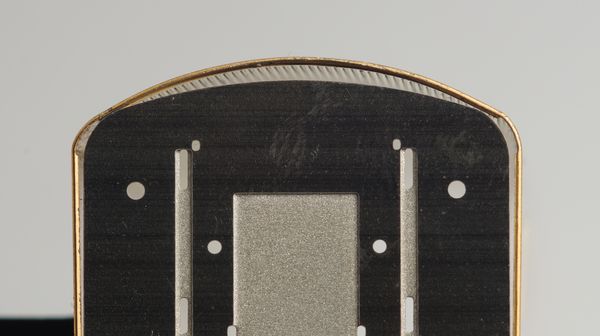
OK. Je « pointe » donc au centre… mais comment, vu l’écart entre le dossier et le toit ? On voit bien que le rayon de l’arc est plus petit sur le toit que sur le bout.
Bon. Ne soyons pas défaitiste. Je tente quand même. Pour y parvenir, il faut augmenter le rayon de courbure du toit, l’aplatir en quelque sorte, ce qui a pour effet d’écarter les parois de côté.
Je présente les pièces « en veillant au parfait centrage », et je pose un (gros !) point de brasure au centre. Les pièces sont maintenues entre des morceaux d’époxy de rebut pour limiter les pertes thermiques. Une règle lourde assure la perpendicularité.
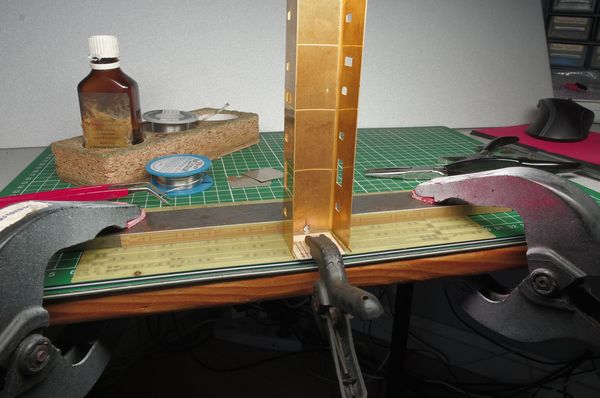
Cliquez sur la photo pour une vue rapprochée.
Maintenant, je « plaque le bout dans les coins de caisse » (notice dixit, toujours) :
Alors, « la caisse va prendre son galbe d’elle-même ». Hum…
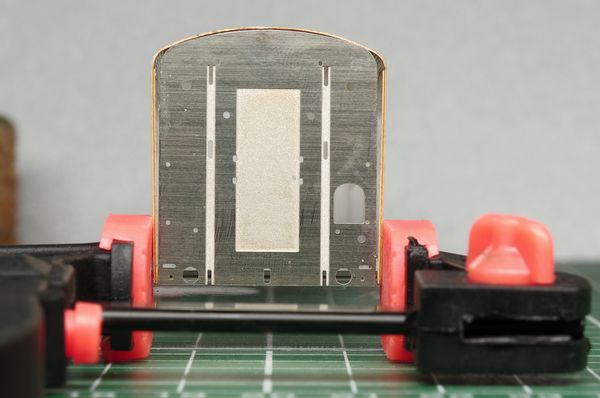
Cliquez sur la photo pour
voir le galbe de plus près.
Même constatation que précédemment : l’arc principal du toit est trop long — pas qu’un peu : au moins 1 mm de chaque côté —, et les petits arcs latéraux ont à la fois un rayon de courbure et une longueur trop petits. Conclusion : cintrage correct… ou non ? Je fais comment pour corriger ça sans cintreuse ?
Je précise que ce qui m’a décidé à acheter ce kit, c’est précisément que la caisse était déjà mise en forme, car je ne m’en sentais pas capable. Ici, non seulement il va falloir cintrer, mais aussi « décintrer » auparavant. Malaise…
Au fait, quelle est la bonne largeur, celle des dossiers, ou celle de la caisse ? J’ai une petite idée de la réponse, mais je vérifie. La largeur de la caisse du fourgon réel est de 2 505 mm, soit au 87e 28,8 mm ; la largeur des dossiers AMF87 est de 28,6 mm ; celle de la caisse est de 31,2 mm. La réponse est claire.
Conclusion : en l’état, je ne pourrai pas former la caisse sur les « couples » à la main. Même avec un (petit) étau, je n’ai pas réussi à rapprocher les bords (sans forcer comme un dingue, bien sûr). Je laisse cela aux « pros » du laiton ET de la musculation, aux-doigts-de-fée-et-néanmoins-super-musclés…
Donc, il me faut trouver un autre moyen que les doigts pour corriger la courbure du toit. Analysons le problème. L’arc central est trop long. Les arcs latéraux ont un rayon trop petit, et débutent trop loin (d’au moins 1 mm, comme déjà dit). Il faut donc les amorcer plus près de l’axe de symétrie.
J’ai d’abord repris le dessin d’un couple sur AutoCAD, scanné directement sur la photodécoupe. Je l’ai « vectorisé » (à la main), et j’ai obtenu cette épure.
En comparaison, les arcs latéraux de la caisse ont plutôt un rayon de l’ordre de 2,5 mm, ce qui est insuffisant, on l’a déjà constaté sur les photos, et son arc principal fait 28 mm de long, ce qui est beaucoup trop, et nettement plus que je ne l’avais estimé.
Gabarit pour (re)former la caisse
Je fabrique un montage à base de « stub » ⌀ 6 (du 7 serait peut-être mieux, sachant que le rayon recherché est 3,7, mais je n’en ai pas.
Ce rond d’acier est maintenu dans une feuillure pratiquée dans un tasseau, telle qu’il arrive au ras de la paroi et qu’il dépasse de 2 mm vers le haut. L’angle opposé du tasseau est abattu pour permettre le débattement de la caisse.
Un deuxième tasseau vient prendre la caisse en sandwich.
La caisse est serrée entre les deux tasseaux avec des vis à bois. Elle est prête à subir la torture des brodequins.
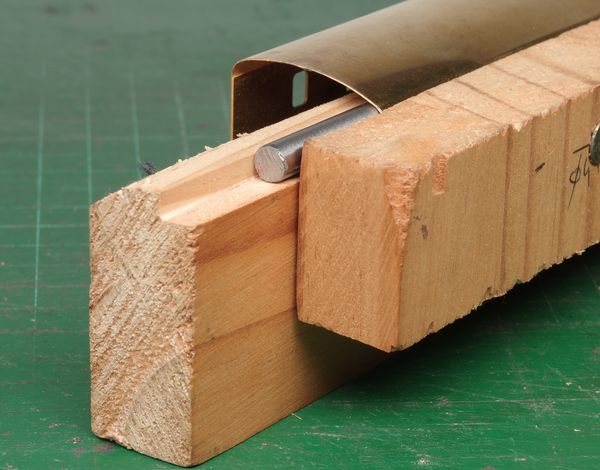
Voici la torture proprement dite. Je dois peser de tout mon poids pour obtenir un effet. Alors, croyez-vous vraiment qu’une simple pression des doigts suffirait ?
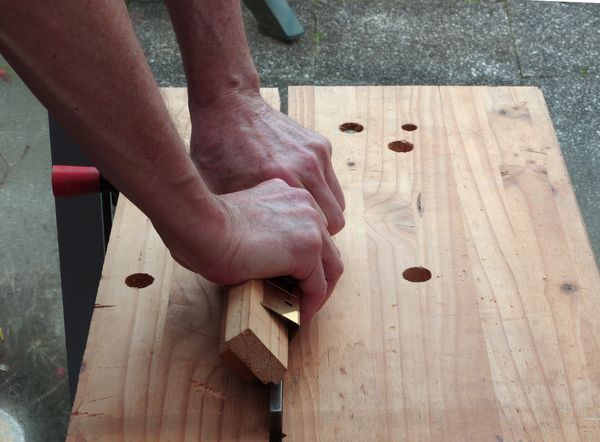
Résultat sur le premier côté.
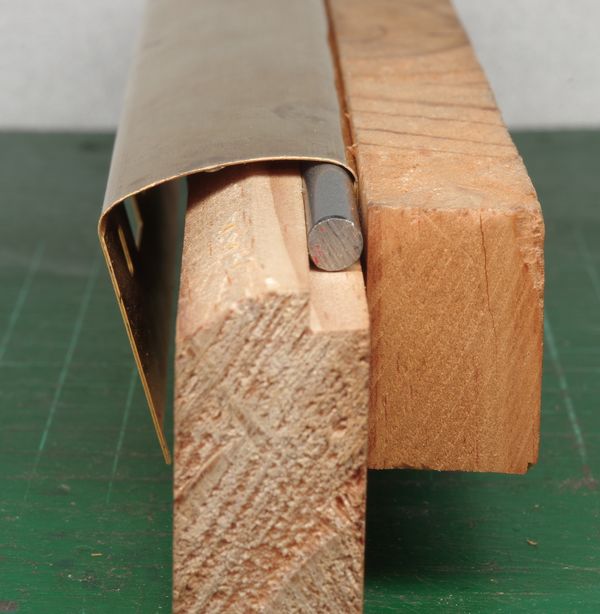
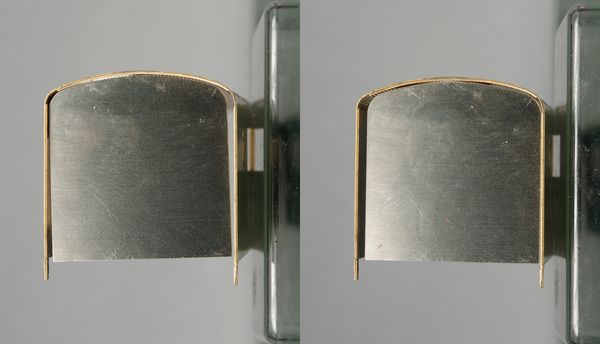
Comparatif : le côté droit est traité, pas le gauche. Image de gauche, le couple est placé sur le côté gauche (non traité) de la caisse, maintenu avec de la Patafix. Image de droite, même chose sur côté droit (traité).
Zoom.
On voit que l’arrondi de droite commence plus près de l’axe de symétrie. Il semble y avoir un léger pli sous la pointe de la flèche, mais c’est une illusion d’optique.
Il est clair que la demi-gravure prévue pour favoriser la courbure des petits arcs est erronée : elle aurait dû commencer plus près de l’axe.
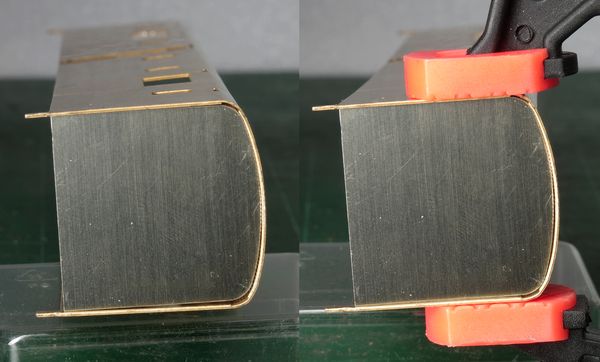
Pour finir, état de la caisse lorsque le deuxième côté a été traité. À gauche, sans contrainte. On pourra comparer aux photos des épisodes précédents : ce n’est pas parfait, mais ça bâille quand même beaucoup moins.
À droite, sous légère contrainte, on voit qu’il sera maintenant bien plus facile d’obtenir un résultat correct.
Montage de la caisse (nouvelle tentative)
Avant l’opération de brasage, j’étame toutes les pièces, y compris la caisse, à l’eau à braser.
Bouts (dossiers)
Je recommence donc en pointant au centre d’un dossier, puis de chaque côté du toit, comme conseillé. Ensuite, je serre modérément l’ensemble dans un serre-joint, protégé par des plaques de bois, et je complète « par un cordon de brasure ».
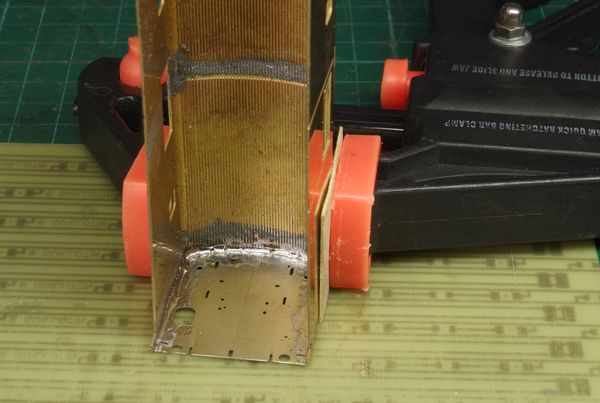
Vue extérieure. Un peu d’étain s’est répandu, dû à mon généreux badigeonnage de flux. Un nettoyage, et peut-être un reperçage de certains trous, s’imposeront, avant même de braser les détails des dossiers.
Le 2e dossier est brasé de la même façon.
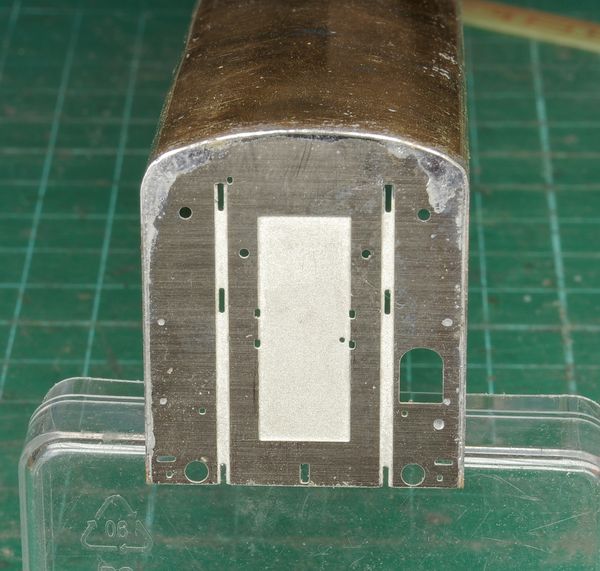
Cloisons (« couples ») avec écrous de fixation
Je trouve très discutable l’emplacement de ces cloisons qui coupent les portes en deux. En fait, elles devraient être dans le plan des pivots des bogies. Je comprends que ce choix soit plus pratique pour la fixation de la caisse sur le châssis, mais il aurait mieux valu pour cela des traverses basses, et de véritables cloisons à la position correcte.
Même procédé : trois points de brasure sous le toit, en le plaquant le mieux possible, puis serre-joint pour plaquer les côtés, et cordon de brasure.
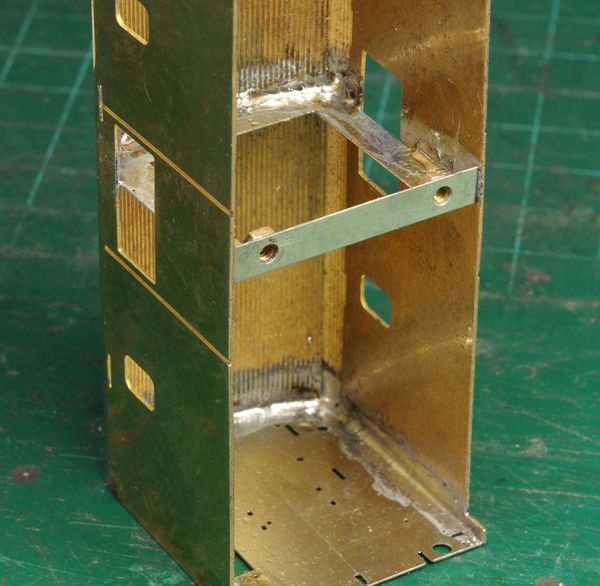
Note : j’ai appliqué la brasure côté écrous ; j’aurais dû le faire de l’autre côté, car la patte pliée empêche le passage du fer tout en bas. Mais ce n’est pas très gênant qu’il manque un peu d’étain à cet endroit, et je peux toujours en remettre de l’autre côté si besoin.
Avant de braser les côtés, je vérifie la perpendicularité et je positionne le châssis pour voir si les trous de fixation — heureusement prévus oblongs — coïncident avec les écrous.
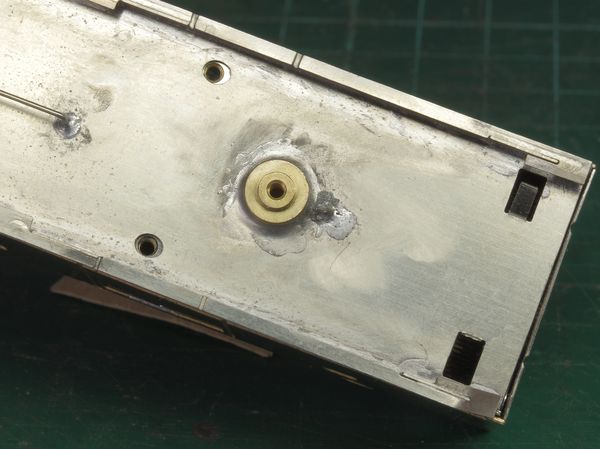
Pour information, l’entraxe de fixation en longueur est de 101,5 mm. Bon à savoir pour vérifier le positionnement de la deuxième cloison.