Page créée le 19/07/2025.
Autres aménagements de caisse (suite)
Aérateur Chanard
L’aérateur présente un congé (flèche) sur sa base qui l’empêche de porter correctement sur le toit.
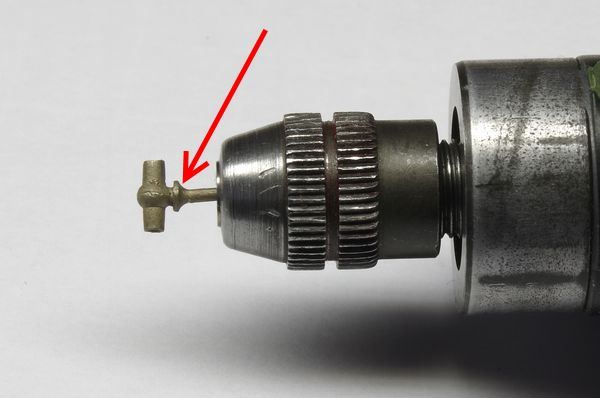
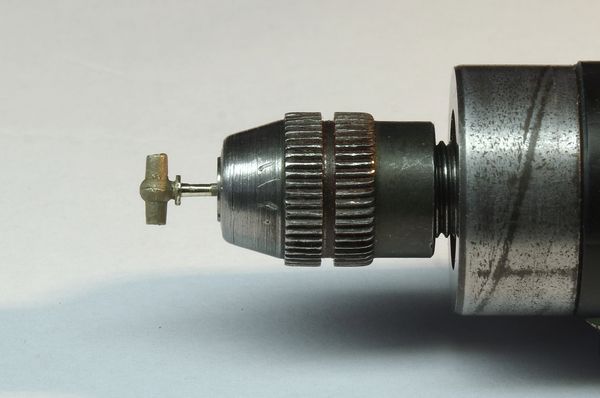
L’aérateur est corrigé par tournage à la lime après avoir aligné l’axe qui était vraiment de travers !
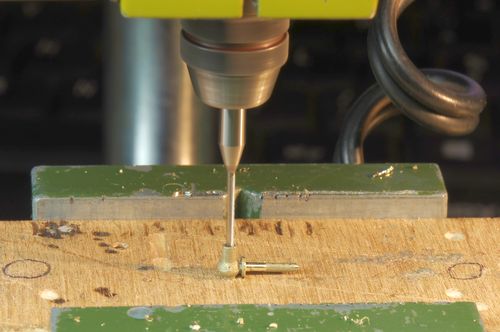
Après rectification légère à la lime des entrées d’air, je les creuse sur environ 2 mm de profondeur. Le support en contreplaqué est percé d’un trou ⌀ 1,6. L’aérateur, étant légèrement conique, se cale bien dans ce trou. Perçage non traversant ⌀ 1.
Cliquez sur la photo pour une vue rapprochée.
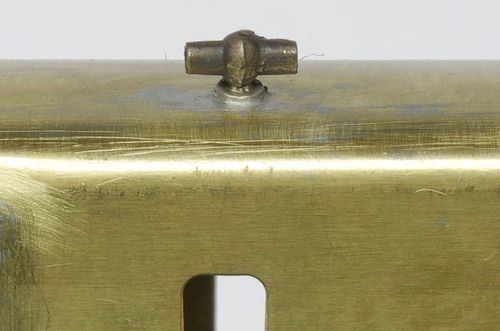
Je termine par un brunissage. Soudage à l’étain-plomb-bismuth+flux, assez difficile, car les pièces sont relativement massives et, de plus, il faut maintenir l’aérateur aligné sur deux axes. Je n’y suis pas parvenu du premier coup…
Le congé de soudure obtenu est correct et discret.
Portes de compartiment
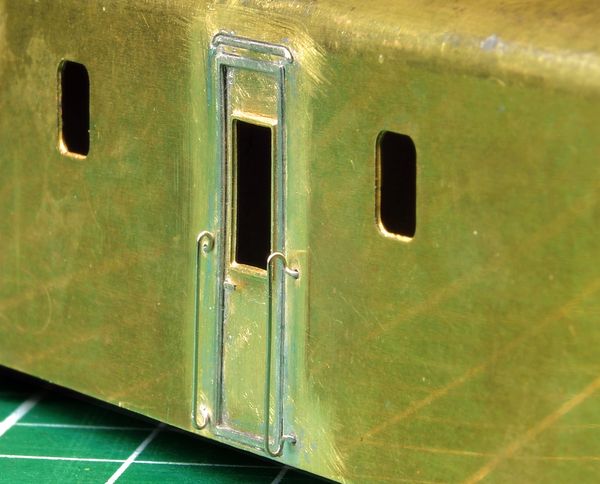
Montage des encadrements de porte et des gouttières
Montage par étamage à l’eau à souder sur caisse et sur pièces ; passage du fer après badigeonnage de flux. Mais le cadre qui vient à l’intérieur de la gravure de porte n’est pas bien centré.
Poignées de porte
Concernant les poignées de porte, le perçage a été oublié ! Elles devraient se situer à peu près à 1 mm sous l’encadrement de vitre, à gauche sur presque toutes les photos. Mais elles sont parfois à droite. Y aurait-il des fourgons spéciaux pour chefs de train gauchers ?
Perçages ⌀ 0,3.
Les poignées sont faites en rond maillechort ⌀ 0,3 aplati à la pince plate pour figurer la poignée proprement dite, soudées en interposant une feuille de papier d’épaisseur 2/10.
Fabrication et mise en forme des mains montoires
Ici comme pour les autres rambardes, je ne veux pas utiliser les pièces plates photogravées, mais des rondes. Voici le plan que je vais essayer de réaliser, suivant au mieux les rambardes réelles, dont je trouve que les concepteurs étaient un peu… tortueux !
Le cintrage se fait en trois étapes, les deux premières sur gabarit composé de deux forets ⌀ 0,6 espacés de 11 mm :
- Rabattement des extrémités sur 180° ; la pièce est maintenue bloquée contre les forets par une plaque quelconque, ici en aluminium.
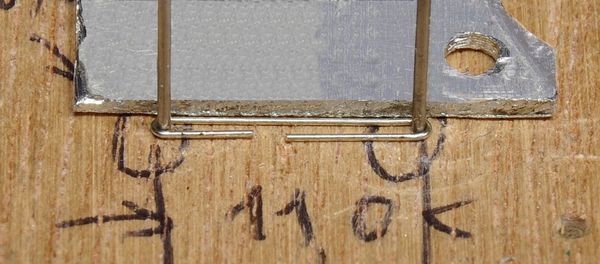
- La pièce étant bloquée maintenant verticalement, nouveau rabattement sur 90°, le plus difficile étant d’équilibrer les dépassements de chaque côté.
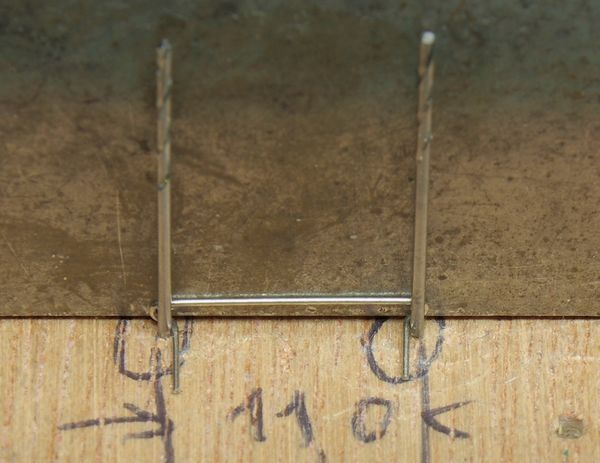
- Dans l’étau, en maintenant les extrémités avec un tournevis plat, troisième rotation de 90°.
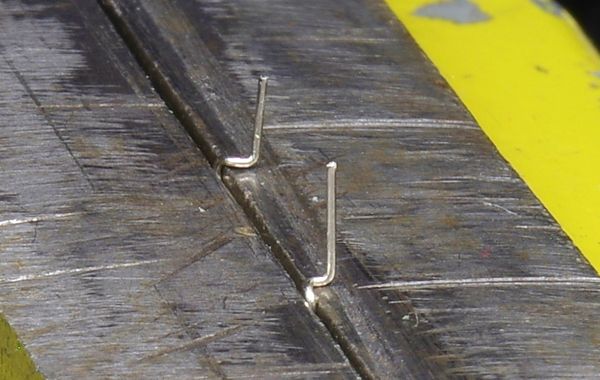
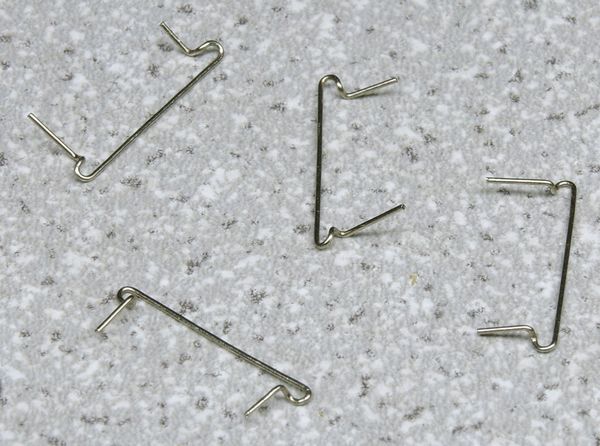
Pièces terminées : le résultat, bien que pas parfait, est meilleur qu’attendu.
Il n’y a plus qu’à percer les emplacements qui ne sont que demi-gravés (je ne sais pas si c’était intentionnel). Je perce à ⌀ 0,3, puisque mes mains montoires ont ce diamètre. Si nécessaire, j’agrandis un peu les trous avec un équarrissoir.
Pour le montage, il suffit de veiller à la perpendicularité. L’interposition d’une cale n’est pas nécessaire, car les pièces font elles-mêmes butée.
Résultat.
Sur la photo, on voit que l’encadrement n’est pas bien soudé en haut. En revanche, les mains montoires ont un aspect satisfaisant, même en gros plan.
Portes de fourgon
Ferrures
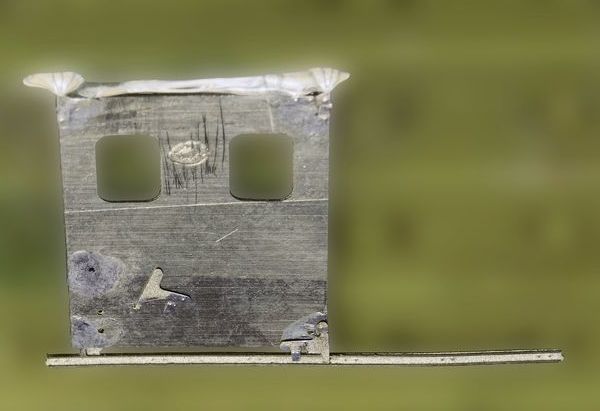
Pour la pose des ferrures, j’étame les coins des portes et les ferrures elles-mêmes, avant de les extraire de la plaque de photodécoupe. Étant donné leur petitesse, c’est plus facile ainsi. Le plus difficile est de maintenir ces pièces pendant le soudage. La porte est scotchée sur la plaque support en époxy. Le scotch est placé assez loin de la zone chauffée pour éviter qu’il fonde et encrasse le métal.
Après dépôt de flux, positionnement avec la pointe d’un scalpel et maintien avec un bâtonnet de bois. Inutile de déposer du flux sur deux endroits en même temps, car le premier soudage fait évaporer le flux du deuxième point. Pas d’apport supplémentaire d’étain.
Glissières
Étant donné l’étroitesse des ailes de glissière, le pliage est très difficile, malgré la demi-gravure, car le bras de levier est très court. Pour faciliter ce pliage, il faut rainurer fortement la ligne de pli avec un scalpel. Astuce donnée par un membre du forum Loco-Revue, que je remercie.
La pièce a sa demi-gravure positionnée au ras des mors de l’étau.
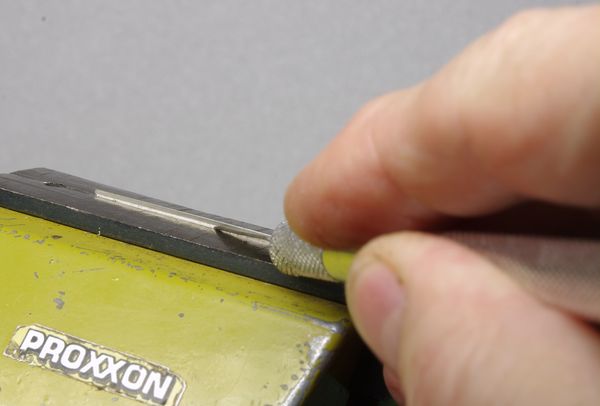
Cliquez sur la photo pour une vue rapprochée.
Montage des portes
Après avoir soudé une porte avec des risques de débordement de soudure (ellipses), j’ai pensé à percer des trous dans la caisse derrière les portes (cercles) pour apporter la soudure par l’arrière.
Le soudage aura lieu aux endroits cerclés. L’important ici encore plus que d’habitude est de bien positionner la pièce à souder et de la maintenir dans sa position. J’utilise pour cela une pince à ressort.
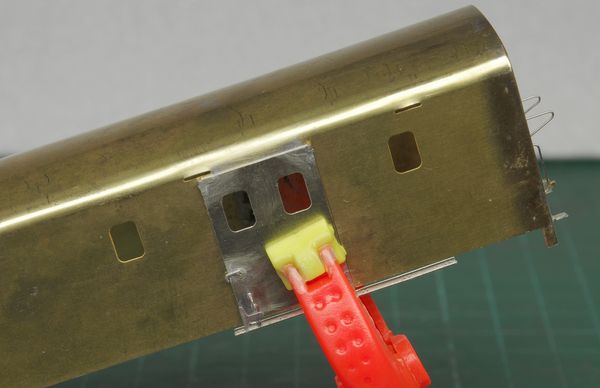
Le mieux pour repérer la position correcte est de se référer à la fausse glissière inférieure par rapport au bas de caisse.
Pour être certain que la pièce ne se déplace pas pendant le soudage, je commence par un seul point de soudure, donc facilement modifiable, puis je vérifie de nouveau la position.
Ici par exemple, on voit que le parallélisme n’est pas parfait : léger interstice en bas à droite de la porte, fausse glissière pas parfaitement parallèle au bas de caisse. Il faut rectifier.
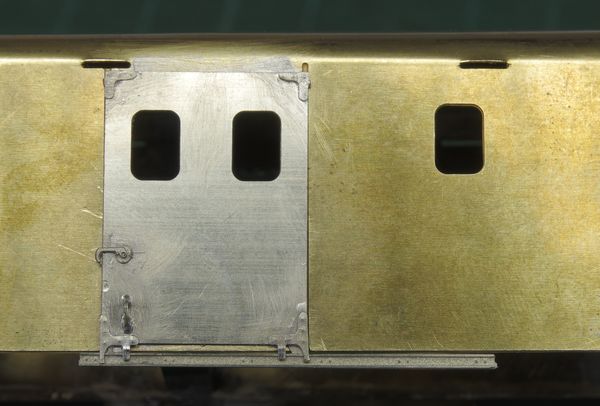
Ensuite, les soudures sont faites dans l’ordre indiqué (après avoir enlevé la pince, bien sûr). En ① et ②, il faut faire attention de ne pas surcharger en étain, car il faudra y placer les vitres de portes. De toute façon, la technique du « paillon » s’impose ; ici, des morceaux de 1 mm d’étain-plomb ⌀ 1 mm ont suffi pour chaque point de soudure.
Montage des glissières
Déjà difficiles à plier, les glissières s’avèrent aussi délicates à monter. Pour faciliter leur introduction, il faut réduire un peu la largeur des tenons, et aussi élargir les mortaises de caisse, qui se sont un peu refermées lors du cintrage. Faute de lime assez mince, je passe une lame X-Acto en force dans les fentes, ce qui déforme légèrement le laiton.
Ensuite, ces glissières tendent à « piquer du nez ». Il faut ici aussi ne souder qu’une extrémité à la fois, et vérifier et corriger à chaque fois la position. Le positionnement plus ou moins correct est très visible en raison de la longueur des pièces. Voici le moins mauvais que j’aie obtenu.
Les fentes seront à combler (étain, mastic ?).
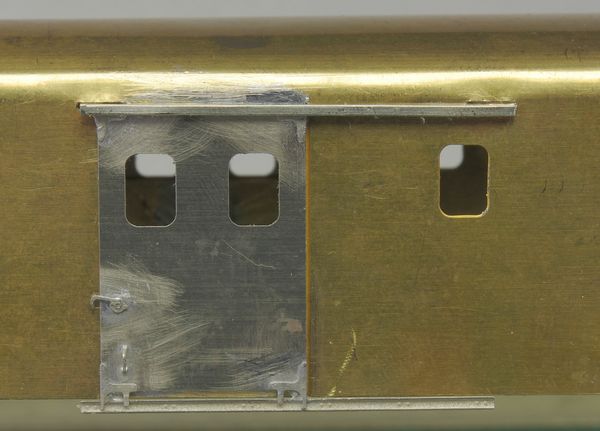
Problème
Je me rends compte alors d’un problème : les ferrures étant installées comme indiqué par la notice, c’est-à-dire aux coins supérieurs, elles font que la porte, en butée sur la glissière supérieure, se retrouve trop basse. Cela se voit à la glissière inférieure par rapport au châssis. (Dessin extrait de la notice).
- Position obtenue.
- Position attendue.
J’ai pensé résoudre cela en coupant les petites excroissances des ferrures supérieures, mais non seulement les fenêtres restent décalées vers le bas (de 0,8 mm, valeur mesurée directement sur le fourgon), mais de plus cela a créé un autre défaut : les ferrures sont à moitié cachées par la glissière.
Pour bien cerner le problème, il me fallait un diagramme avec des cotes assez précises et détaillées, ce dont je ne dispose pas. J’en ai donc fait un d’après une photo réelle de profil, en tenant compte autant que possible des parallaxes. Dans l’image qui suit, le diagramme peut être au choix superposé à la photo réelle ou à celle du modèle AMF87 en cours de construction.
Vous pourrez utiliser la fonction de zoom de votre navigateur pour voir plus de détails.
Que constate-t-on ?
- Le diagramme se superpose bien à la photo du fourgon réel. C’est normal, puisque je l'ai construit à partir de cette photo. La coïncidence est un peu moins bonne sur la moitié droite, parce que je l’ai dessinée par symétrie de la moitié gauche. Apparemment, le fourgon réel n’est pas parfaitement symétrique, ou, plus vraisemblablement, il y a une légère distorsion de la photo. Les cotes indiquées sont relevées sur le diagramme, avec un facteur d’échelle bien entendu ; elles correspondent aux cotes réelles.
- En revanche, la superposition est moins bonne avec le modèle, ce qui n’est guère surprenant. Mais il faut surtout remarquer que les glissières sont nettement trop basses, et qu’il y a un léger décalage vers le haut des fenêtres de la caisse par rapport à la réalité, et, à l’inverse, vers le bas pour les fenêtres des portes, d’où la différence de niveau constatée.
- La porte de compartiment est, elle aussi, franchement trop basse, et elle est décalée vers la gauche.
Pour ce dernier point, il n’y a rien à faire, puisque la porte est gravée directement dans la caisse. En ce qui concerne les portes de fourgon, il faut, pour aligner les fenêtres de portes sur les autres, remonter les portes de 0,8 mm. L’ennui est qu’elles sont déjà en butée sur leurs glissières supérieures. Les raccourcir ? Impossible, car leurs ferrures ont un emplacement fixe ! Remonter les glissières ? C’est selon moi la meilleure solution, mais il va falloir dessouder tout cela sans toucher au reste, et en profiter pour augmenter l’épaisseur des portes, qui a été aussi l’objet de critique sur le forum. Cette intervention étant risquée, elle attendra des jours meilleurs (note : ce constat date de janvier 2019) !
Ne nous décourageons pas et continuons le montage.