Page créée le 11/07/2025.
Autres aménagements de caisse (suite)
Tampons
Les premiers tampons reçus, en fonte de maillechort, étaient déformés. AMF87 me les a aimablement remplacés. Mais ces tampons ont un plongeur beaucoup trop gros en comparaison de la réalité. Qu’on en juge :
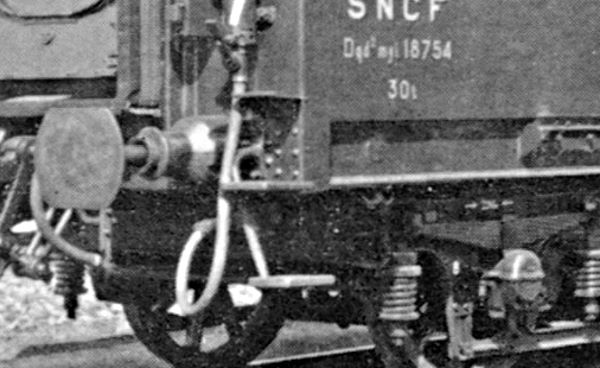
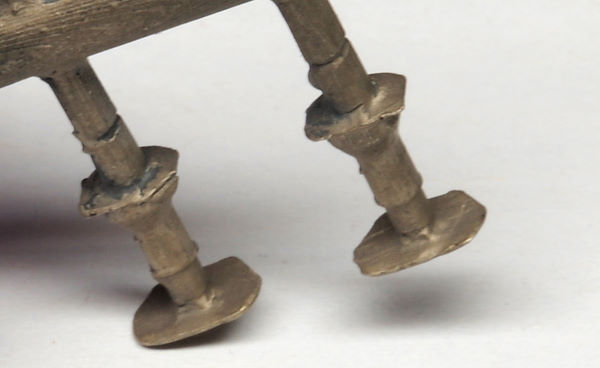
Je vais donc ne garder que les embases, en les affinant, et je vais refaire les plateaux et les plongeurs.
Les nouveaux plateaux sont faits en tôle de maillechort d’épaisseur 0,3 mm, sur le modèle ci-contreci-dessous.
Voici comment je procède :
- repérage du centre et traçage d’un cercle ⌀ 6 au balustre à pointes sèches sur la tôle de maillechort ;
- détourage approximatif à la cisaille Xuron ;
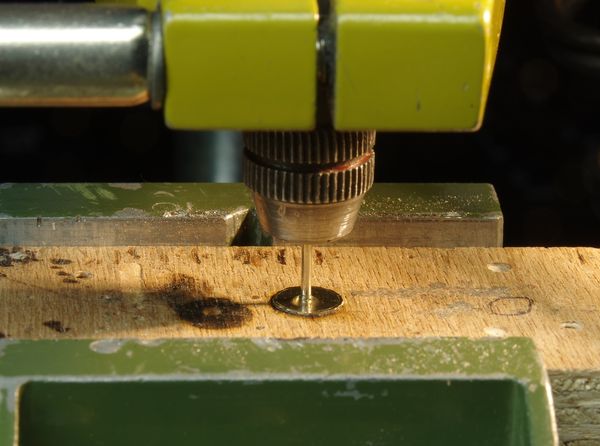
- La tige en maillechort ⌀ 1, L = 10 environ est prise dans le mandrin de la miniperceuse que je bloque en position basse, et le plateau est placé sur un support en bois, ceci pour obtenir la meilleure perpendicularité possible.
- Voici les pièces en attente de soudage (avec dépôt de flux, je le précise, car ce n’est pas vraiment visible…) ;
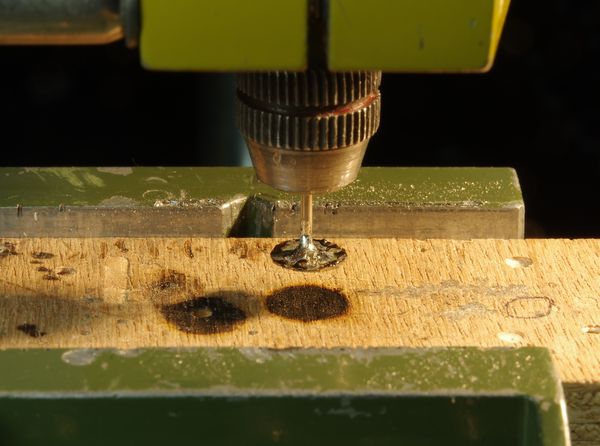
- Soudure à l’étain-argent en quantité suffisamment importante pour avoir un joint solide en vue de l’usinage. Soudage terminé, perceuse relevée :
- tournage dans la miniperceuse : dégrossissage avec disque diamanté puis finition à la lime douce, jusqu’au diamètre prévu de 5,8 mm ;
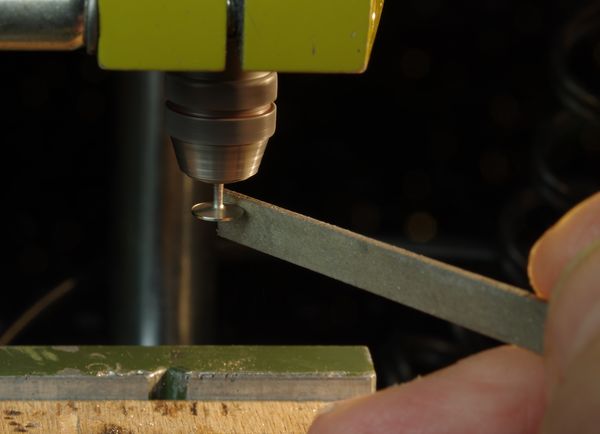
- placement du tampon dans un mandrin à queue hexagonale pour visseuse ;
Le fait que la queue soit hexagonale va me faciliter la tâche, comme on va le voir.
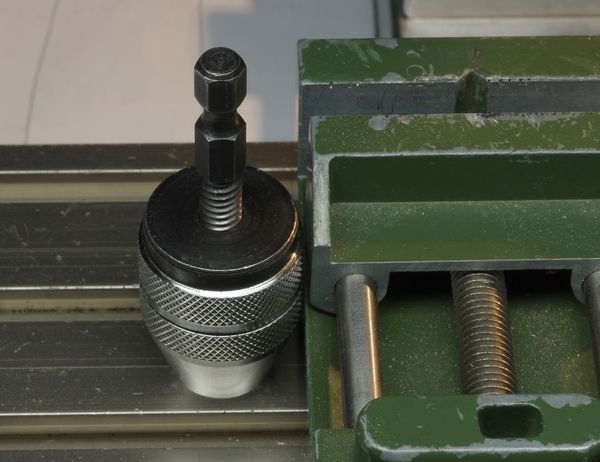
- perceuse horizontale, équipée du disque diamanté, usinage du premier plat sur 0,8 mm. Pivotement de 180° du mandrin dans l’étau ; usinage du deuxième plat sur la même distance ;
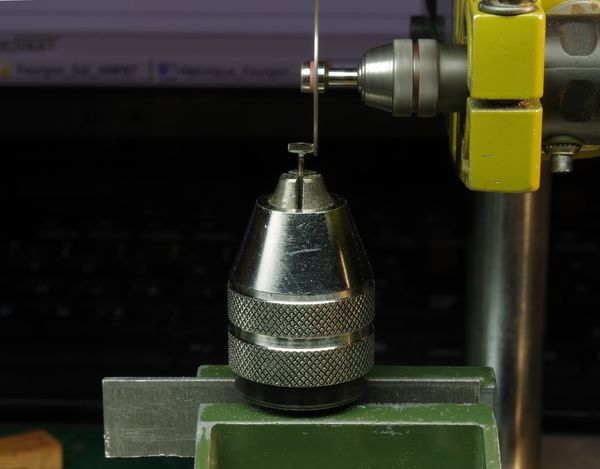
- vérifier que la largeur sur pans est correcte (4,2 mm). Je pourrais en rester là, car certains plateaux, comme sur la photo de la fiche Loco-Revue, sont de ce modèle. Mais je vais me compliquer encore un peu la tâche…
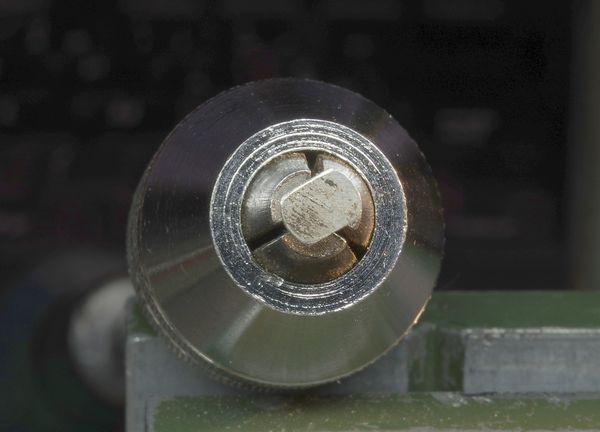
- rotation du mandrin de 120° (intérêt de la queue hexagonale !) ; usinage du premier méplat secondaire oblique sur 0,35 mm, puis, après nouvelle rotation de 120°, usinage du deuxième méplat ;
- ponçage du plateau (ébavurage et bombement), avec du papier abrasif grain 400 tenu au doigt ;
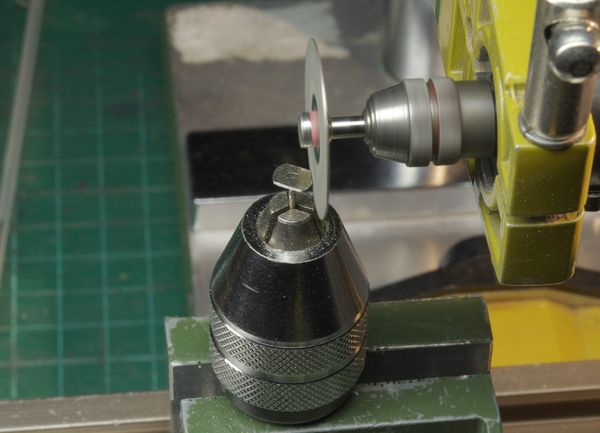
- tournage de la tige et de l’arrière du plateau à la lime plate pour éliminer un maximum de soudure ; finition à la lime queue de rat pour obtenir un petit congé de raccordement.
Voici les quatre plateaux terminés.
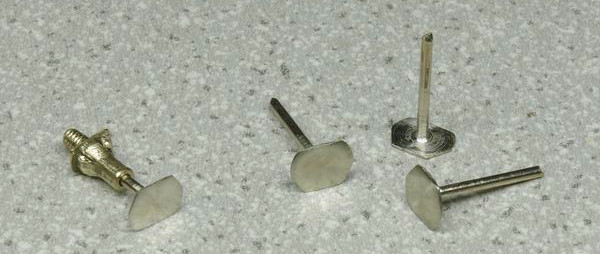
Au tour des boisseaux maintenant. Je coupe la tige au ras du boisseau, puis je perce au diamètre 1,1.
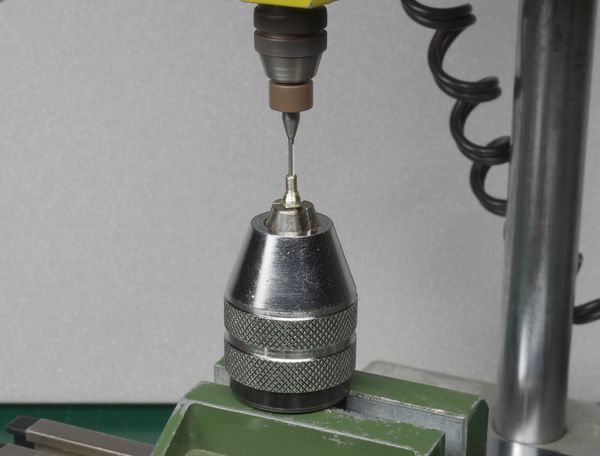
Il reste à faire le fraisage des angles (flèche), toujours à l’aide du mandrin pour visseuse, avec une fraise ⌀ 1. Le boisseau est positionné à vue à 45°. Désolé, je n’ai pas fait de photo.
Voici les quatre tampons terminés et brunis.
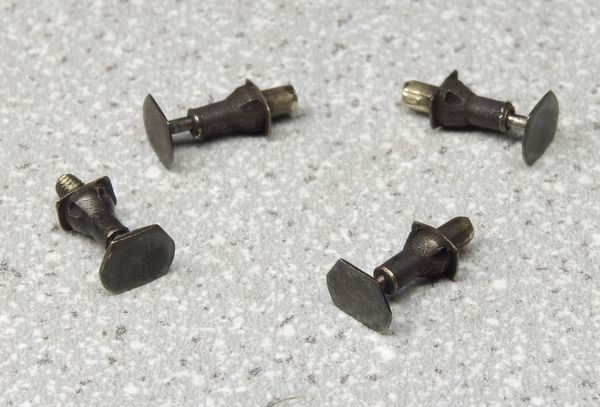
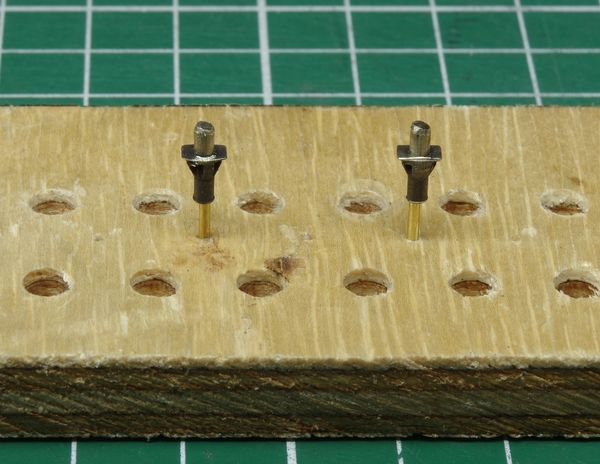
Pour le soudage des tampons sur la traverse, je me sers d’un gabarit à 20 mm d’entraxe sur lequel je plante les boisseaux :
Mais avant de souder, je raccourcis les queues à environ 1 mm, sinon, il sera impossible de monter la caisse sur le châssis.
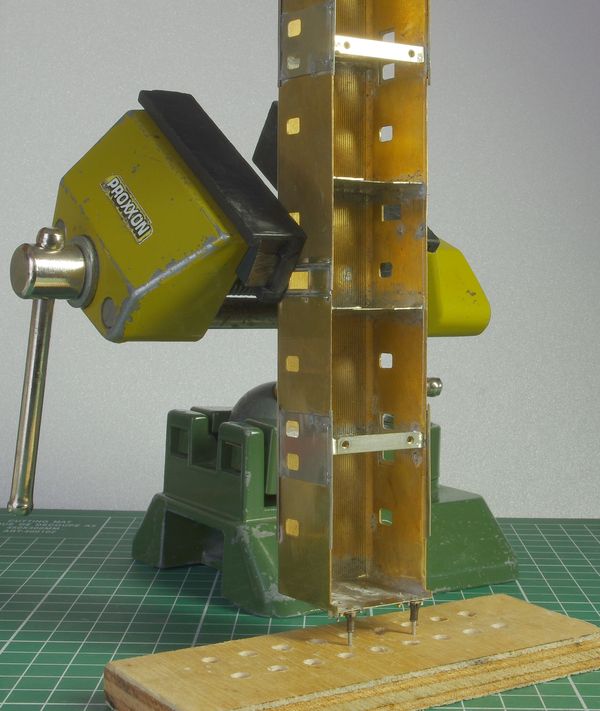
Une fois les boisseaux alignés, je positionne la caisse bien perpendiculairement, et je la maintiens avec l’étau légèrement serré.
Vue rapprochée.
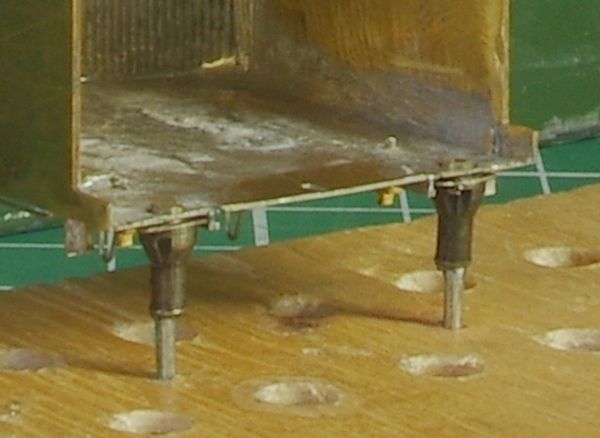
Il n’y a plus qu’à souder à l’étain-bismuth avec beaucoup de flux pour que la soudure pénètre entre dossier et embase de tampon.
Résultat :
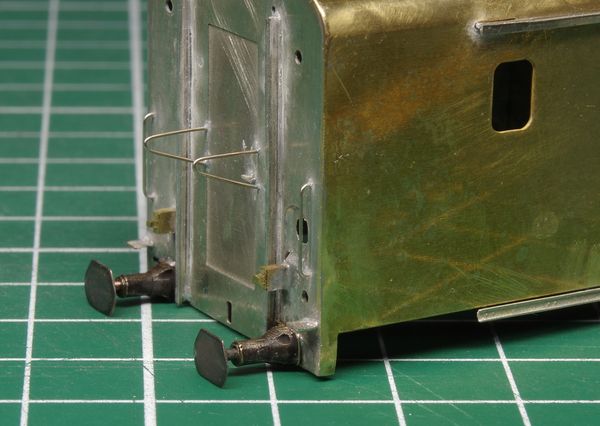
Sur la photo précédente, on voit que l’alignement n’est pas parfait. Je contrôle avec des piges, en profil vertical…
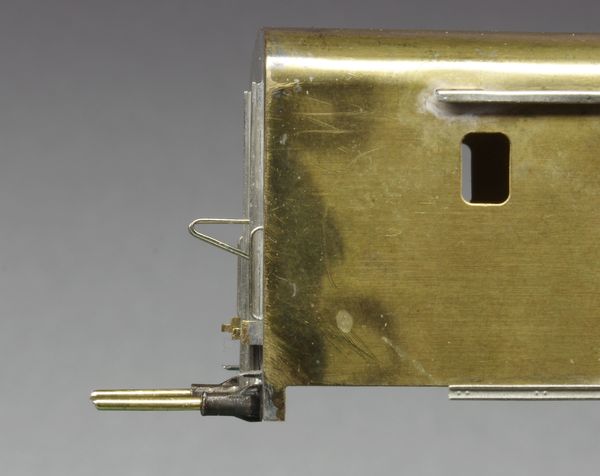
… et en horizontal.
La soudure au bismuth, qui fond très rapidement, permet des corrections faciles de position, que je fais sur le même gabarit. De plus, en fondant, elle devient très brillante, alors qu’à froid, elle est mate. On voit donc très bien quand on peut arrêter de chauffer et, à l’inverse, quand on peut tout lâcher !
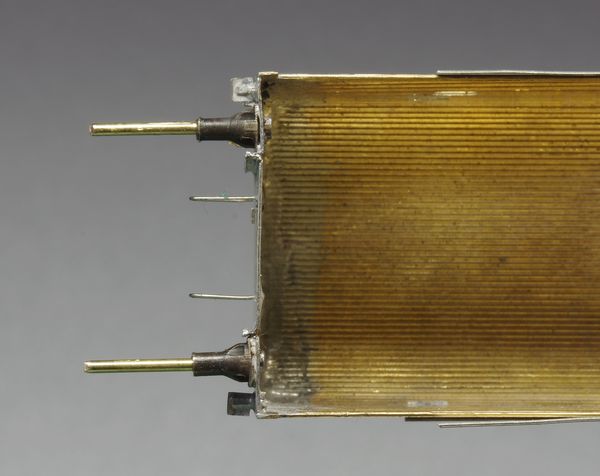
Fanaux
Je prévois de monter des LED canon ⌀ 2 dans les gros fanaux. Or, ceux fournis sont en résine transparente. C’est ennuyeux, car, même peints, il y aura risque de fuite de lumière à travers l’entourage. Je pense qu’il sera donc préférable d’avoir une enveloppe métallique.
Côté dimensions, le diamètre extérieur des gros fanaux fournis est de 3,1 mm, celui des embases est de 2,0 mm ; ils rentrent sans problème dans le perçage des niches. Les petits fanaux, de diamètres respectifs 2,0 et 1,2 mm, nécessitent un léger agrandissement des perçages à ⌀ 1,3 (équarrissoir).
Je ne pense pas éclairer les petits feux, aussi, pour eux, pas besoin de tube. Je garde les pièces fournies.
Pour les gros fanaux, j’ai du tube laiton ⌀ 3. J’ai aussi du ⌀ 2,5 qui pourra s’y emboîter en alésant un peu le tube de 3 mm. L’intérêt est double : la LED canon ⌀ 2 s’insère parfaitement dans le tube ⌀ 2,5, et ce dernier pourra servir de centrage dans la niche en la reperçant à 2,5.
Réalisation
- je coupe des morceaux de tubes ⌀ 3 et 2,5, longueur environ 10 à 15 mm ;
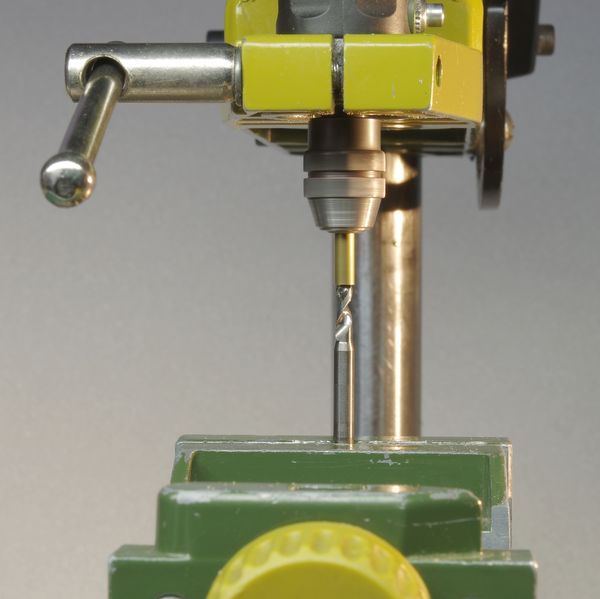
- j’alèse le tube ⌀ 3 (photo) au diamètre 2,5 (tube sur la perceuse, foret dans l’étau, la conséquence d’un petit décentrement étant moins gênante comme cela) ;
- je tronçonne le tube ⌀ 3 en longueurs de 2,6 mm (partie extérieure du fanal) ;
- je tronçonne le tube ⌀ 2,5 en longueurs de 4 mm (en fait, c’est la longueur du « canon » de la LED) ;
- je soude ensemble deux tronçons, avec une face commune. Pour cela, j’ai « planté » les tubes ⌀ 2,5 dans un trou de profondeur 2 mm percé dans un morceau de bois. Je les ai enduits d’eau à souder, puis j’ai glissé par-dessus les tubes ⌀ 3. Chauffage avec ajout d’un très petit paillon d’étain-argent ;
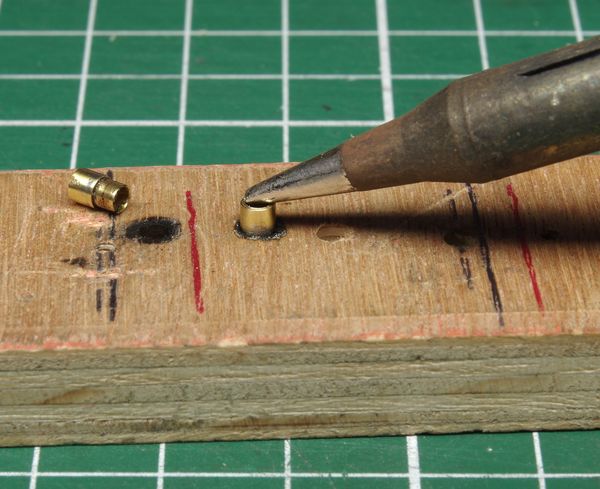
- nettoyage à la lime en insistant sur la face visible, puis finition au papier abrasif grain 1000.
Aspect des pièces montées sur les LED canon en comparaison avec la pièce d’origine en résine.
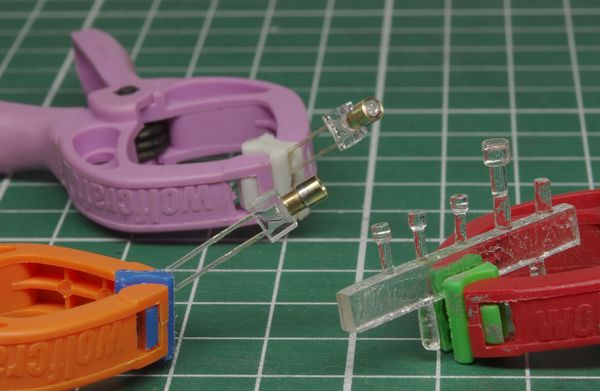
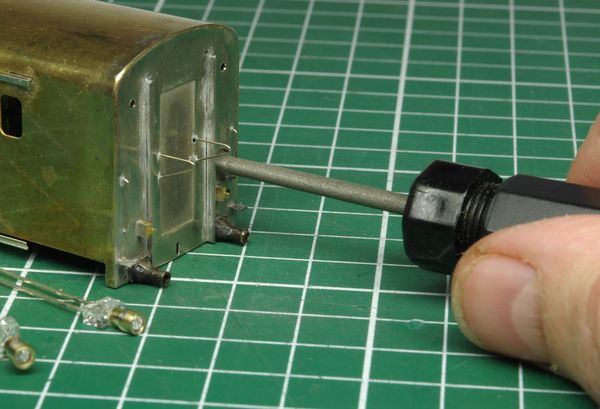
Pour permettre le montage, il faut agrandir les trous des dossiers (de 2 à 2,5 mm). J’utilise une lime queue de rat, non un foret qui pourrait attaquer de travers. La lime me permet aussi de rectifier la position d’un des deux trous qui n’était pas bien centré.
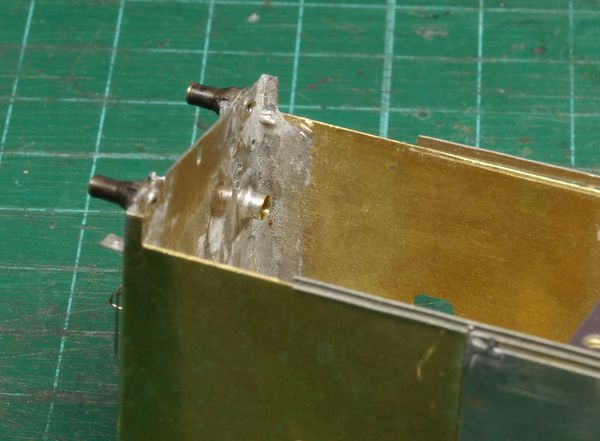
Soudage à l’étain-bismuth, par l’intérieur.
Aspect des soudures, vue intérieure…
… et vue extérieure.
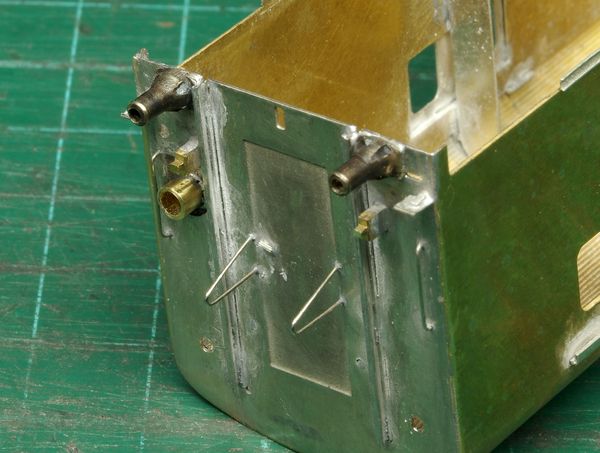
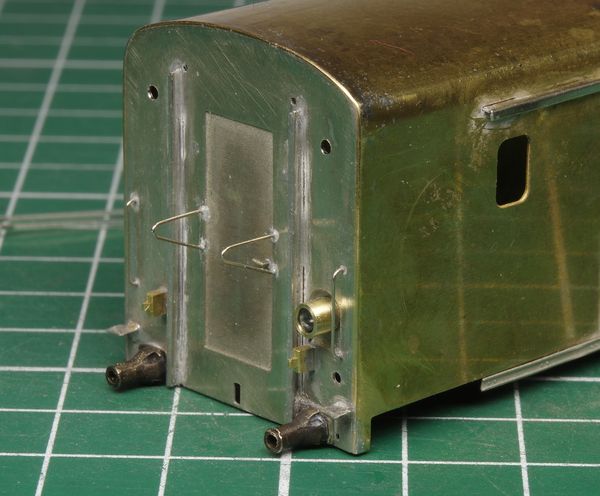
Vue avec LED montée :
Ajustements caisse-châssis
L’assemblage de la caisse et du châssis pose quelques difficultés, mais rien de très compliqué à résoudre.
En longueur, le châssis s’encastre parfaitement dans la caisse. C’est un bon point ! Il n’en va pas de même en largeur.
- Aux extrémités, il faut légèrement encocher l’aile inférieure de longeron, sur 2 mm environ, profondeur 0,5 mm :
- Sur les côtés, le châssis est quelques dixièmes de millimètre (à peine) trop large pour rentrer dans la caisse. J’ai dû fraiser les bords de celle-ci. Ce n’est pas très joli à voir, mais je ne veux rien cacher.
Il y a cependant une solution bien plus simple et facile à mettre en œuvre, à condition d’y penser avant le montage. C’est de ne pas souder les « couples » intérieurs sur 10 mm à partir du bas. Ainsi, il sera possible, en jouant sur l’élasticité, d’écarter légèrement les bords de caisse pour y faire rentrer le châssis.
Photo d’étape
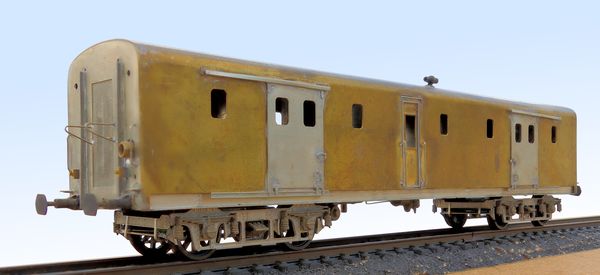
Cette photo représente le modèle avant la modification de hauteur avec portée en trois points décrite en page 1. Ici, des rondelles de 1 mm sont interposées entre les bogies et le châssis, ce qui donne une hauteur de 45,0 mm pour la valeur réelle au 1:87 de 44,7 mm. Les tampons sont à la bonne hauteur, mais, comme déjà dit, c’est insuffisant pour permettre le pivotement, il s’en faut de 0,5 mm.
À suivre…